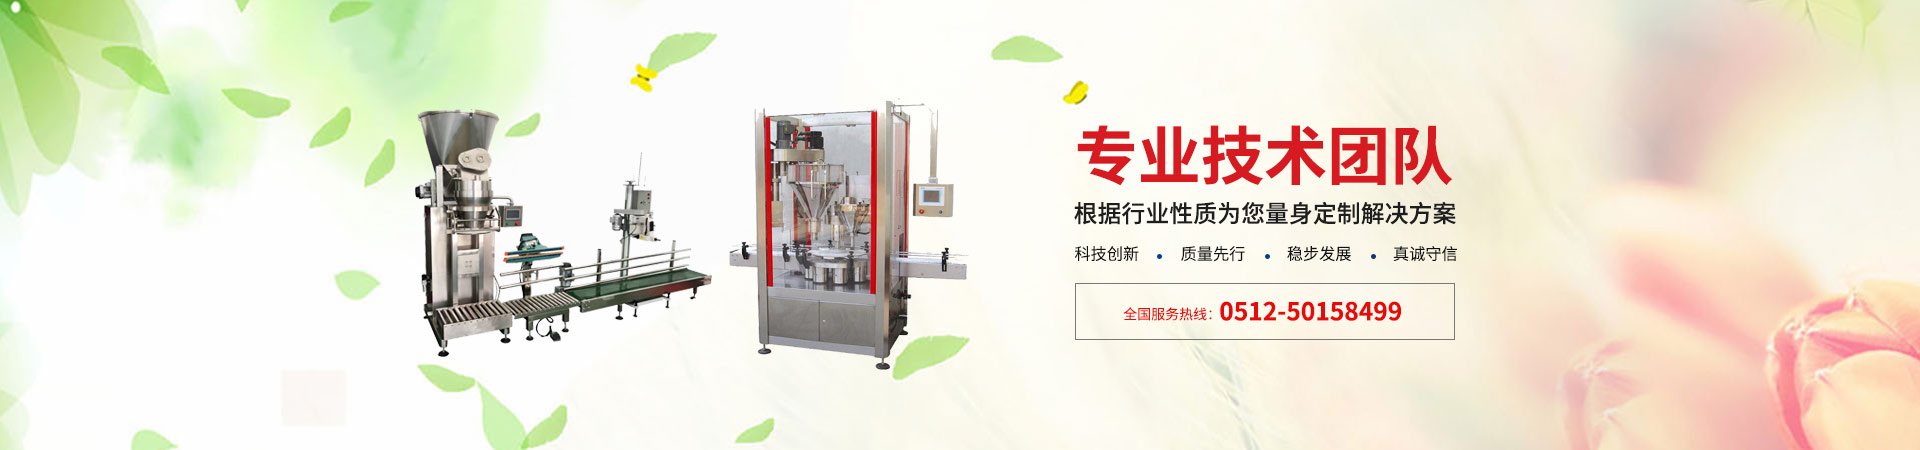
粉剂产品如药粉、食品配料、化工助剂与农药制剂,包装时需要按重量或体积定量。粉剂定量灌装机通过螺杆、量杯或称重反馈的方式完成计量,把松散的粉体装入容器,计量的稳定性直接影响净含量合规与生产成本。
螺杆式计量依靠螺旋的转数与转速控制下料量,适合流动性较好的粉体;量杯式依靠固定容积计量,结构简单但受粉体密度变化影响较大;称重式则通过实时称量控制下料终点,精度较高,适合价值较高或计量要求严格的产品。
粉体的流动性是计量稳定性的关键。粒度分布、含水率与静电都会改变流动性,造成下料量波动。料斗中配置搅拌或破拱结构可以缓解架桥,料位高度的稳定有助于减小下料压力变化带来的影响。
灌装环境的粉尘控制同样重要。粉体下落会产生扬尘,影响计量精度与车间环境,设备通常配置除尘接口与密封结构。对于易吸湿的产品,料斗与管路应做防潮处理。
计量精度与产能之间存在权衡。称重式计量精度较高,但单次称量需要时间;螺杆式计量速度快,精度受物料流动性影响。生产节拍要求高的场合,宜通过料位稳定与螺杆结构优化来兼顾。
料斗与下料结构的设计影响稳定性。料斗应避免死角,减少残留与结块;搅拌与破拱结构的形式需与物料特性匹配,过强的搅拌会造成扬尘与压实。
粉剂定量灌装机的日常校准可以用标准砝码或已知重量的物料进行。校准周期应结合使用频次确定,更换螺杆或调整料位后需重新验证。把校准记录与生产记录对应,便于追溯。
灌装精度的稳定性与供料系统有关。料位波动会造成下料压力变化,进而影响计量,保持料位稳定是提高精度的基础。
对于易产生静电的粉体,接地与离子中和措施可以减少吸附,避免粉体黏附在料斗与螺杆上。
设备的清洁应包含计量部件。螺杆与料杯残留会影响下次计量,清理后宜做一次空跑确认。
对于多品种生产,灌装机的参数模板可以缩短换型时间。把不同物料的螺杆转速、料位与计量方式保存为配方,调用后做第一件确认,可以减少调整过程中的物料浪费。
粉剂定量灌装机的价值在于把松散物料变成可计量的包装单元。把计量方式、料位控制与除尘密封配合好,包装的重量稳定性才能达到要求。对于多品种生产,把不同物料的螺杆转速、料位与计量方式保存为配方,调用后做第一件确认,可以缩短调整时间并减少物料浪费。配方的调用权限宜分级管理,避免未经确认的参数被用于正式生产,同时保留修改记录以便追溯,出现重量偏差时也能快速定位到具体调整。